
 Còn Hàng


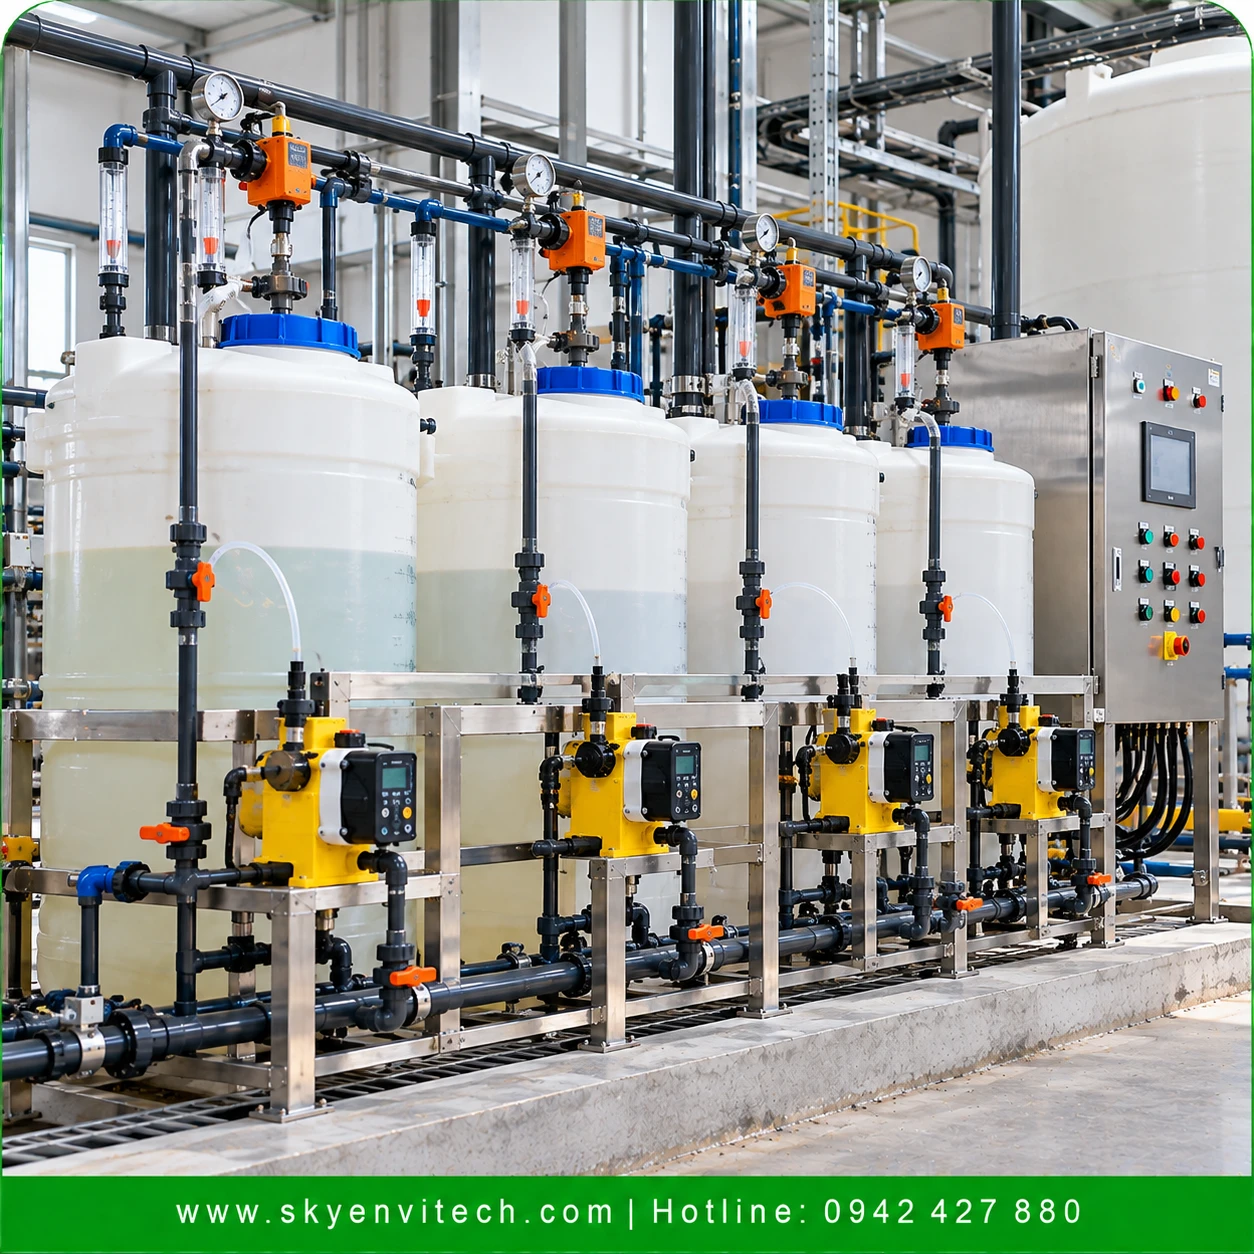
Xút lỏng NaOH 50% nâng pH nước thải công nghiệp là dung dịch natri hydroxit (NaOH) có nồng độ danh nghĩa khoảng 50% khối lượng, được sử dụng làm hóa chất kiềm để điều chỉnh pH nước thải, trung hòa các dòng nước có tính axit và tạo điều kiện pH phù hợp cho các công đoạn xử lý hóa lý, sinh học hoặc kết tủa tiếp theo. Trong hệ thống xử lý nước thải, NaOH 50% thường được lưu trữ trong bồn hóa chất và châm định lượng thông qua bơm hóa chất, kết hợp cảm biến pH và bộ điều khiển để kiểm soát lượng châm theo điều kiện thực tế của dòng nước.
Điểm cần lưu ý là xút lỏng NaOH 50% không phải hóa chất xử lý toàn bộ các chất ô nhiễm trong nước thải. Vai trò chính của sản phẩm là tạo môi trường kiềm và điều chỉnh pH; liều lượng sử dụng phải được xác định theo đặc tính nước thải, lưu lượng, độ kiềm/độ axit và mục tiêu của từng công đoạn.
Xút lỏng NaOH 50% có đặc điểm gì?
NaOH là một bazơ mạnh, tan tốt trong nước và tạo dung dịch có tính kiềm cao. Dung dịch NaOH 50% thường được cung cấp dưới dạng chất lỏng nhớt, với hàm lượng NaOH khoảng 50% khối lượng. Một số dữ liệu kỹ thuật của dung dịch NaOH 50% cho thấy khối lượng riêng ở khoảng 20–25°C vào khoảng 1,52–1,53 g/mL; nhiệt độ kết tinh của dung dịch nồng độ cao nằm trong vùng khoảng 10–16°C tùy thành phần và điều kiện đo.
| Thông số | Giá trị tham khảo |
|---|---|
| Tên hóa chất | Natri hydroxit / Sodium hydroxide |
| Công thức | NaOH |
| CAS | 1310-73-2 |
| Nồng độ | Khoảng 50% khối lượng |
| Trạng thái | Dung dịch lỏng, nhớt |
| Màu sắc | Trong suốt đến hơi vàng tùy cấp sản phẩm |
| Khối lượng phân tử | 40,00 g/mol |
| Khối lượng riêng | Khoảng 1,52–1,53 g/mL ở nhiệt độ phòng |
| Tính chất | Kiềm mạnh, ăn mòn |
| Công dụng chính trong xử lý nước | Nâng pH, trung hòa nước có tính axit, hỗ trợ tạo điều kiện phản ứng |
| Phương thức sử dụng | Bồn chứa + bơm định lượng + đường ống châm hóa chất |
| Kiểm soát | Có thể kết hợp cảm biến pH, PLC và tín hiệu điều khiển bơm |
Nồng độ 50% giúp giảm thể tích hóa chất cần lưu trữ và vận chuyển so với các dung dịch NaOH loãng hơn, nhưng đồng thời làm tăng yêu cầu về vật liệu thiết bị, kiểm soát nhiệt độ và an toàn hóa chất. Đặc biệt, dung dịch NaOH 50% có thể kết tinh ở nhiệt độ tương đối thấp; vì vậy hệ thống chứa và đường ống cần được xem xét theo điều kiện nhiệt độ tại khu vực lắp đặt.
Tính năng và vai trò trong xử lý nước thải
| Tính năng | Vai trò thực tế |
|---|---|
| Nâng pH | Đưa nước thải có tính axit về vùng pH thiết kế |
| Trung hòa | Phản ứng với các thành phần có tính axit trong dòng thải |
| Hỗ trợ kết tủa | Tạo vùng pH thích hợp cho một số phản ứng kết tủa kim loại |
| Điều chỉnh pH trước xử lý sinh học | Hỗ trợ duy trì điều kiện phù hợp cho vi sinh vật |
| Điều chỉnh pH sau xử lý | Có thể sử dụng khi nước sau một công đoạn bị giảm pH |
| Châm tự động | Kết hợp bơm định lượng, cảm biến pH và PLC |
| Sử dụng liên tục | Phù hợp các hệ thống xử lý nước thải vận hành theo lưu lượng ổn định |
Trong thực tế, hiệu quả của xút lỏng NaOH 50% nâng pH nước thải công nghiệp phụ thuộc mạnh vào khả năng đệm của nước. Hai dòng nước thải có cùng pH ban đầu nhưng có độ kiềm hoặc thành phần axit khác nhau có thể cần lượng NaOH hoàn toàn khác nhau để đạt cùng pH mục tiêu. Vì vậy, không nên xác định liều NaOH chỉ dựa trên một giá trị pH tức thời. Việc phân tích mẫu và thử nghiệm chuẩn độ thường có ý nghĩa quan trọng khi thiết lập chế độ châm hóa chất.
Cấu hình hệ thống châm NaOH 50% trong thực tế
Một hệ thống sử dụng NaOH 50% xử lý nước thải thường được thiết kế thành một cụm châm hóa chất hoàn chỉnh thay vì đưa hóa chất trực tiếp vào bể. Cấu hình cơ bản có thể gồm bồn chứa NaOH, bơm chuyển hoặc bơm cấp, bơm định lượng, van và phụ kiện đường ống, điểm châm, thiết bị khuấy/trộn và hệ thống đo pH.
Dòng công nghệ điển hình có thể mô tả:
Bồn chứa NaOH 50% → bơm cấp/chuyển → bộ lọc hoặc phụ kiện bảo vệ → bơm định lượng → van một chiều → điểm châm → thiết bị trộn → bể điều hòa/bể trung hòa → cảm biến pH → PLC điều khiển bơm.
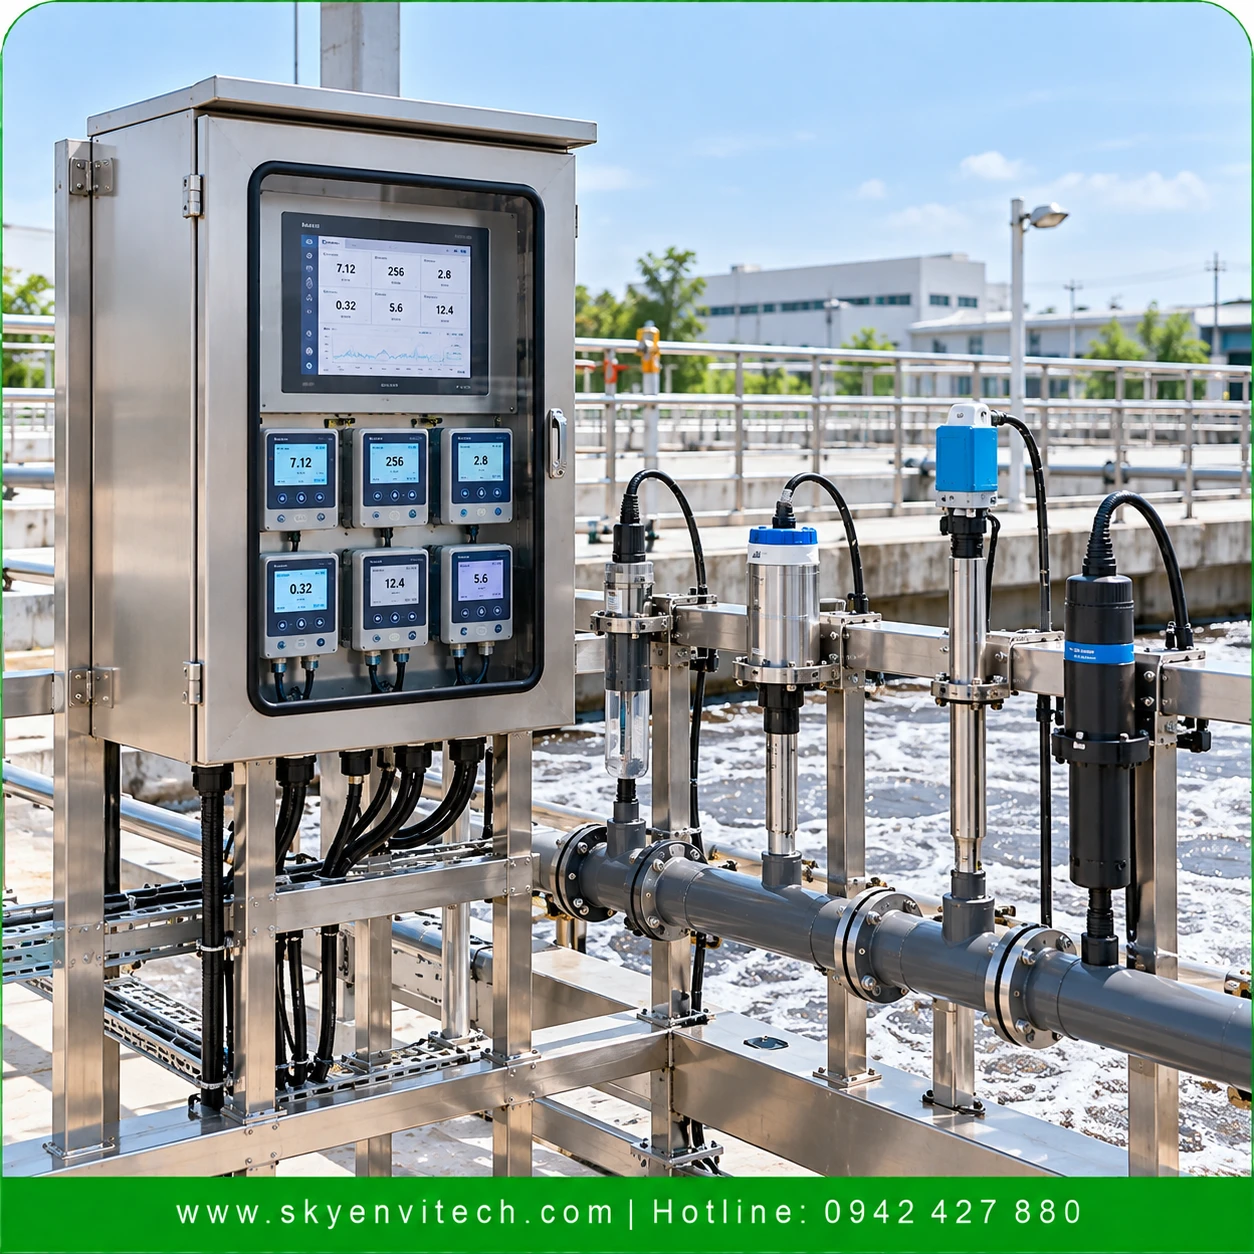
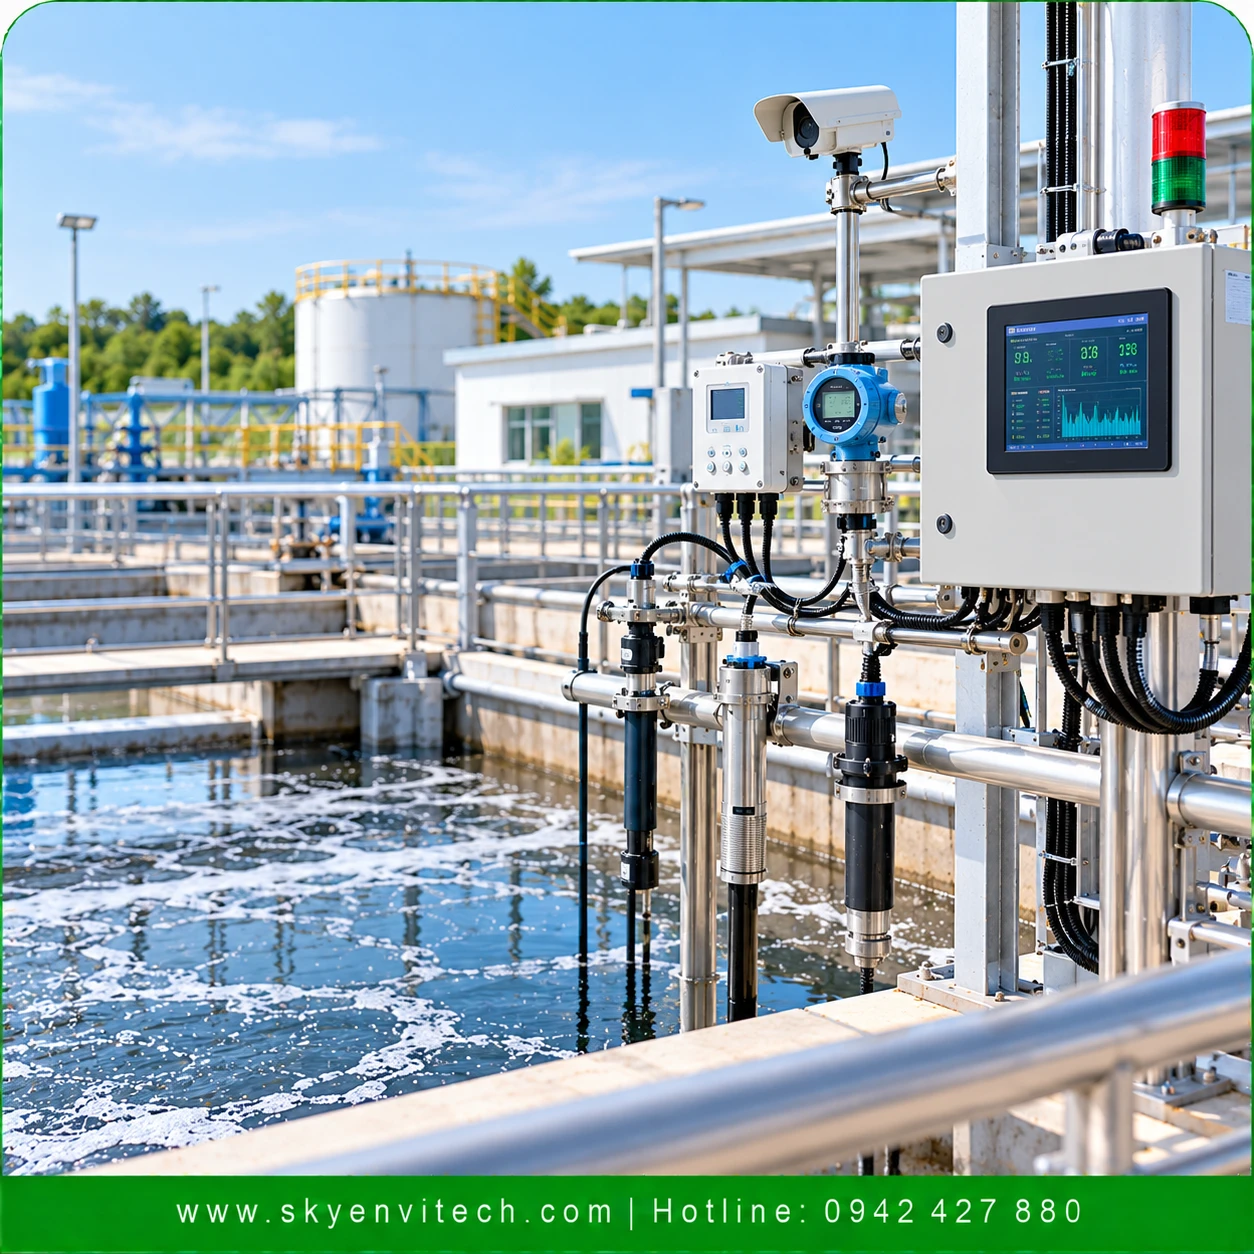
Ở các hệ thống tự động, cảm biến pH được lắp tại vị trí đại diện cho dòng nước sau khi hóa chất đã có đủ thời gian và điều kiện trộn. Tín hiệu pH được đưa về bộ điều khiển; bộ điều khiển có thể điều chỉnh tín hiệu đến bơm định lượng theo chế độ điều khiển được thiết kế. Cách bố trí này giúp tránh tình trạng cảm biến đo ngay tại điểm châm và phản hồi quá nhanh khi NaOH chưa được phân tán đều.
SKY Envitech cũng sử dụng cấu hình điều chỉnh pH bằng NaOH hoặc HCl trong các giải pháp xử lý nước thải, kết hợp hệ thống điều hòa và điều khiển pH tự động tùy đặc tính dòng thải.
Những thành phần cần quan tâm khi thiết kế
Bồn chứa hóa chất: cần lựa chọn vật liệu tương thích với NaOH 50%, có dung tích dựa trên lượng tiêu thụ và chu kỳ nhập hóa chất. Bồn thường được bố trí trong khu vực có kiểm soát sự cố tràn và có khoảng không phù hợp.
Bơm định lượng: cần xác định lưu lượng châm tối đa, áp suất đường ống, độ nhớt hóa chất và chế độ điều khiển. Dung dịch NaOH 50% có độ nhớt cao hơn đáng kể so với nước nên việc lựa chọn bơm và đường hút cần được tính toán phù hợp.
Đường ống và van: vật liệu tiếp xúc trực tiếp với NaOH phải được kiểm tra khả năng tương thích hóa học. Không nên lựa chọn vật liệu chỉ dựa trên khả năng chịu áp suất.
Cảm biến pH: nên bố trí ở vị trí có khả năng đại diện cho chất lượng nước sau trộn. Cảm biến cần được vệ sinh, hiệu chuẩn và kiểm tra định kỳ vì fouling có thể làm sai lệch tín hiệu điều khiển.
Thiết bị trộn: có thể sử dụng máy khuấy cơ khí hoặc bố trí điểm châm cùng hệ thống tạo dòng rối phù hợp. Mục tiêu là phân tán NaOH nhanh và đồng đều trong dòng nước.
PLC và tủ điều khiển: với hệ thống tự động, PLC có thể nhận tín hiệu pH, lưu lượng và mức bồn hóa chất để thực hiện liên động bơm, cảnh báo mức thấp hoặc dừng châm khi có điều kiện bất thường.
Ứng dụng của NaOH 50% trong các ngành công nghiệp
Xử lý nước thải dệt nhuộm: các dòng thải từ nhuộm, giặt và xử lý hoàn tất có thể dao động pH đáng kể do sử dụng axit, kiềm và nhiều loại hóa chất công nghệ. NaOH có thể được châm tại bể điều hòa hoặc bể trung hòa khi cần nâng pH trước công đoạn keo tụ, kết tủa hoặc xử lý sinh học.
Xử lý nước thải hóa chất: thành phần nước thải thường biến động theo từng mẻ sản xuất. NaOH được sử dụng để điều chỉnh pH theo giá trị thiết kế trước khi chuyển sang công đoạn xử lý tiếp theo. Với dòng thải có nồng độ axit cao, cần kiểm soát tốc độ châm và khả năng trộn để hạn chế biến động pH cục bộ.
Nước thải thực phẩm và đồ uống: NaOH có thể được sử dụng trong các công đoạn điều chỉnh pH hoặc phối hợp với quy trình xử lý hóa lý. Thành phần nước thải thay đổi theo nguyên liệu, quy trình vệ sinh và sản phẩm nên liều hóa chất cần được xác định riêng.
Nước thải xi mạ và gia công kim loại: kiểm soát pH có thể đóng vai trò quan trọng trong quá trình kết tủa một số kim loại. Tuy nhiên, khoảng pH tối ưu phụ thuộc từng kim loại và dạng tồn tại; vì vậy NaOH không nên được châm theo một giá trị cố định cho mọi dòng thải.
Nước thải sản xuất giấy: NaOH có thể tham gia các công đoạn điều chỉnh môi trường kiềm và xử lý dòng thải có tính axit. Cấu hình châm cần được thiết kế dựa trên tải lượng, lưu lượng và đặc tính nước thải thực tế.
Hệ thống xử lý nước thải tập trung: NaOH 50% có thể được tích hợp với bơm định lượng và hệ thống giám sát pH để tự động hóa công đoạn trung hòa. SKY Envitech mô tả các cấu hình trong đó PLC nhận tín hiệu pH/ORP để điều khiển bơm định lượng hóa chất như NaOH và H₂SO₄.
An toàn khi sử dụng NaOH 50%
Xút lỏng NaOH 50% là hóa chất có tính ăn mòn mạnh. Khu vực lưu trữ và châm hóa chất cần có biện pháp chống tràn, thông gió phù hợp, thiết bị rửa mắt/tắm khẩn cấp và phương tiện bảo hộ cá nhân theo SDS của sản phẩm cụ thể. Khi thao tác có nguy cơ bắn tóe, cần sử dụng kính bảo hộ hóa chất hoặc tấm che mặt, găng tay và trang phục bảo hộ tương thích.
Đặc biệt, không nên trộn NaOH đậm đặc với axit một cách trực tiếp ngoài quy trình kiểm soát vì phản ứng trung hòa tỏa nhiệt. Khi pha loãng, cần tuân thủ hướng dẫn kỹ thuật của đơn vị cung cấp và quy trình an toàn hóa chất của nhà máy.
Với NaOH 50%, vấn đề nhiệt độ bảo quản cũng cần được tính đến. Dung dịch có thể kết tinh khi nhiệt độ giảm xuống vùng gần điểm kết tinh, gây khó khăn cho việc hút hóa chất, tăng nguy cơ tắc đường ống hoặc ảnh hưởng đến bơm.
Q&A về xút lỏng NaOH 50% nâng pH nước thải công nghiệp
1. NaOH 50% dùng để làm gì trong xử lý nước thải?
Chủ yếu dùng để nâng pH nước thải, trung hòa dòng nước có tính axit và tạo điều kiện pH phù hợp cho các công đoạn xử lý tiếp theo.
2. Có thể xác định lượng NaOH chỉ dựa vào pH đầu vào không?
Không nên. Cần xem xét thêm độ axit/độ kiềm, thành phần nước thải, lưu lượng và khả năng đệm của dòng nước.
3. NaOH 50% có thể châm trực tiếp vào bể không?
Có thể được thiết kế để châm trực tiếp tại vị trí phù hợp, nhưng cần kiểm soát tốc độ châm, khả năng trộn và vị trí đo pH để tránh vùng kiềm cục bộ.
4. Vì sao NaOH 50% cần lưu ý nhiệt độ bảo quản?
Dung dịch NaOH nồng độ cao có thể kết tinh ở nhiệt độ tương đối thấp, gây ảnh hưởng đến khả năng vận chuyển và châm hóa chất.
5. Có nên dùng NaOH 50% cho mọi hệ thống xử lý nước thải?
Không. Việc lựa chọn hóa chất và nồng độ sử dụng cần dựa trên phân tích nước thải, mục tiêu pH và cấu hình công nghệ cụ thể.
Để lựa chọn xút lỏng NaOH 50% nâng pH nước thải công nghiệp và thiết kế cụm châm phù hợp, doanh nghiệp nên cung cấp kết quả phân tích nước, lưu lượng, pH dao động, tải lượng axit/kiềm và yêu cầu pH tại từng công đoạn cho đơn vị kỹ thuật. SKY Envitech là nhà cung cấp hóa chất và giải pháp xử lý nước, có thể phối hợp thông tin hóa chất với cấu hình bồn chứa, bơm định lượng, thiết bị đo pH và hệ thống điều khiển theo nhu cầu vận hành thực tế.
Tài liệu kỹ thuật
- U.S. EPA – Overview of Drinking Water Treatment Technologies: Caustic Feed.
- U.S. EPA – Process Design Manual for Phosphorus Removal.
- BASF – Safety Data Sheet: Sodium Hydroxide Solution 50%.
- Merck/Sigma-Aldrich – Sodium Hydroxide Solution 50%: Technical Specifications and Properties.
- SKY Envitech – Cách pha hóa chất xử lý nước thải phổ biến, liều lượng chuẩn.
Meta Description gợi ý: Xút lỏng NaOH 50% nâng pH nước thải công nghiệp, trung hòa dòng thải axit và hỗ trợ kiểm soát pH trong hệ thống xử lý với cấu hình châm hóa chất tự động.